Artykuł sponsorowany
Dlaczego detal do wtrysku trzeba projektować pod funkcję, a nie tylko pod kształt
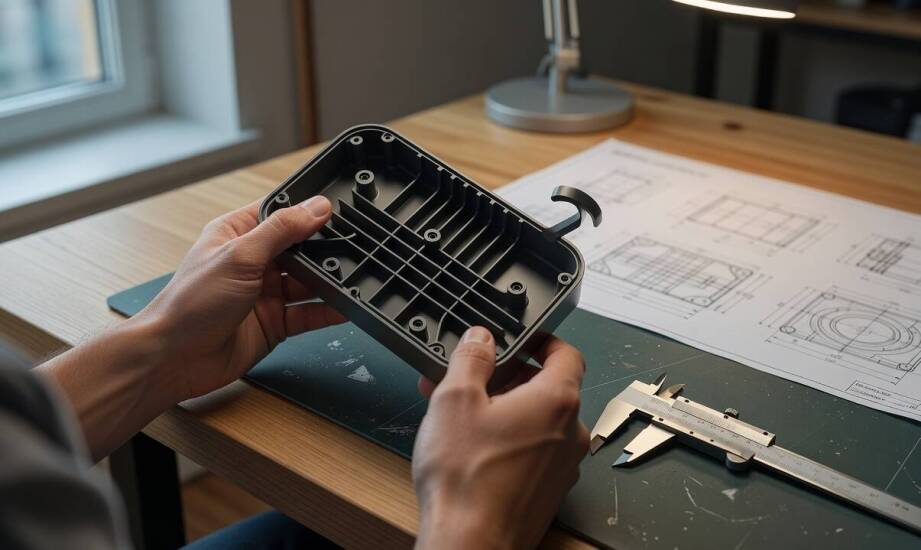
Detal z tworzywa sztucznego przeznaczony do obudowy zaawansowanej elektroniki użytkowej lub nowoczesnego sprzętu AGD musi spełniać szereg rygorystycznych warunków technicznych. Z jednej strony element ten wpisuje się w skomplikowany zespół montażowy, a z drugiej przenosi codzienne obciążenia mechaniczne i zachowuje pełną stabilność wymiarową przez cały cykl użytkowania urządzenia. Projektowanie elementów wyłącznie pod atrakcyjny kształt wizualny często skutkuje poważnymi problemami na linii montażowej. Należą do nich trudności z pasowaniem części, nieprzewidziane odkształcenia gotowego materiału oraz powstawanie rozległych wad powierzchniowych podczas masowej produkcji seryjnej. Zrozumienie relacji między przeznaczeniem detalu a technologią jego wytwarzania pozwala uniknąć kosztownych poprawek gotowych narzędzi i znacząco przyspiesza wprowadzenie produktu na rynek.
Przeczytaj również: Jakie są koszty przepychania kanalizacji w Warszawie?
Funkcja wyznacza wymagania konstrukcyjne detalu
W obudowach specjalistycznej elektroniki oraz sprzętu gospodarstwa domowego kluczowe staje się zapewnienie odpowiedniej sztywności. Właściwość ta bezpośrednio chroni delikatne podzespoły wewnętrzne, płytki drukowane i wiązki kablowe przed uszkodzeniami mechanicznymi podczas transportu, magazynowania oraz codziennej eksploatacji przez użytkownika docelowego. Punkty montażowe planuje się w taki sposób, aby umożliwiały precyzyjne łączenie z pozostałymi komponentami za pomocą wkrętów, zintegrowanych zatrzasków lub elastycznych klipsów. Zewnętrzne powierzchnie chwytne wymagają natomiast odpowiedniej faktury, która skutecznie zapobiega ześlizgiwaniu się dłoni. Odporność na zmienne obciążenia dynamiczne, takie jak ciągłe wibracje silnika napędowego czy skoki temperatury roboczej, decyduje o bezawaryjnej pracy zmontowanego urządzenia.
Przeczytaj również: Jakie dokumenty są potrzebne do podjęcia pracy od zaraz w Gdańsku?
Geometria elementu musi bezwzględnie wynikać z fizycznych ograniczeń samego procesu przetwórstwa. Grubość ścianki powinna pozostawać maksymalnie równomierna na całej powierzchni projektowanego detalu, ponieważ nagłe zmiany tego parametru wywołują znaczące różnice w szybkości stygnięcia płynnego tworzywa wewnątrz narzędzia. Takie zjawisko termiczne prowadzi do nieodwracalnych wypaczeń płaszczyzn lub powstawania nieestetycznych wgłębień skurczowych na kluczowych powierzchniach widocznych. Konstruktorzy form stosują żebra usztywniające o wysokości nieprzekraczającej trzykrotnej grubości ścianki głównej, przy zachowaniu grubości własnej na poziomie 0,5–0,6 grubości nominalnej bazy. Zabieg ten zwiększa sztywność elementu nośnego bez niepotrzebnego wydłużania cyklu produkcyjnego na maszynie. Wszelkie punkty zaczepu, tuleje i otwory montażowe planuje się wspólnie z całym układem żeber wzmacniających. Siły przenoszone w trakcie montażu docelowego nie powodują wtedy odkształceń, które mogłyby uniemożliwić prawidłowe spasowanie wypraski z sąsiadującymi częściami obudowy.
Przeczytaj również: Kontrola jakości w obróbce CNC: jak zapewnić precyzję i niezawodność elementów metalowych?
Dobór materiału i parametry procesowe decydują o wykonalności
Wybór odpowiedniego granulatu polimerowego warunkuje zachowanie wypraski w kontakcie ze zróżnicowaną temperaturą pracy, agresywnymi środkami chemicznymi oraz surowymi wymaganiami estetycznymi odbiorców. Powszechnie stosowany w przemyśle polipropylen (PP) gwarantuje wysoką odporność chemiczną i znikomą absorpcję wilgoci w warunkach standardowych. Poliwęglan (PC) oraz popularny kopolimer ABS oferują znacznie wyższą odporność na udary mechaniczne i pozwalają uzyskać gładką powierzchnię zewnętrzną, gotową do dalszej obróbki. Parametry te łączą się ściśle ze specyficzną geometrią modelu. Nominalna grubość ścianki w przedziale od 1,5 do 3,0 mm sprawdza się w większości standardowych zastosowań przemysłowych. Dla twardego tworzywa ABS inżynierowie zalecają restrykcyjny przedział 1,2–3,5 mm, natomiast elastyczny polipropylen wybacza wartości w szerszych granicach od 0,8 do 3,8 mm.
Skomplikowane wyroby wtryskiwane wymagają dostarczenia precyzyjnych danych technicznych już na najwcześniejszym etapie projektowania stalowego narzędzia. Konstruktorzy opierają się na zaawansowanych modelach 3D uwzględniających rygorystyczne tolerancje wymiarowe, które w precyzyjnych elementach technicznych utrzymują się na stałym poziomie ±0,1 mm. Równie ważne stają się szczegółowe informacje o docelowym sposobie montażu komponentu w fabryce oraz opracowana mapa przewidywanych obciążeń mechanicznych podczas eksploatacji. Obiektywne dane wyjściowe ułatwiają technologom rzetelną ocenę lokalnego skurczu, optymalne rozmieszczenie punktów wlewowych kierujących strugą tworzywa oraz zaplanowanie wydajnego układu chłodzenia wodnego. Prawidłowo przeprowadzona symulacja wtrysku identyfikuje ryzyko wystąpienia wad strukturalnych, do których należą osłabione linie łączenia strug polimeru lub miejscowe niedolania materiału na krawędziach.
Końcowa weryfikacja koncepcji inżynieryjnej polega na zderzeniu założeń teoretycznych z twardymi realiami technologicznymi wtryskarki. Ostatecznym sprawdzianem inżynierskiego projektu pozostaje pełna zgodność funkcji, wybranego materiału i geometrii z fizycznymi możliwościami obróbki plastycznej, a nie sam wyidealizowany wygląd wypraski na ekranie monitora. Zespół konstruktorów przewiduje, jak stopiony polimer zachowa się pod wpływem wysokiego ciśnienia w zamkniętej stalowej przestrzeni. Obejmuje to zjawisko odpowietrzania gniazda formującego oraz kinetykę usuwania gotowego detalu przez układ wypychaczy.
Firma Inject Plast z Płochocina pod Warszawą w codziennej praktyce wytwórczej realizuje seryjną produkcję precyzyjnych detali dla branży elektronicznej, biurowej oraz sprzętu AGD, opierając się na nowoczesnym parku maszynowym o sile zwarcia sięgającej 260 ton. Przedsiębiorstwo rygorystycznie analizuje ukryte wymagania funkcjonalne każdego wdrażanego komponentu już podczas wstępnej oceny wykonalności narzędzia. Zintegrowany proces produkcyjny w połączeniu z trzyetapową kontrolą jakości certyfikowaną normą ISO 9001:2015 pozwala dostarczać w pełni powtarzalne elementy techniczne, niezależnie od zamawianej wielkości realizowanej partii. Właściwe zbalansowanie proporcji między estetyką formy a parametrami użytkowymi skutecznie minimalizuje ryzyko awarii gotowych urządzeń, które trafiają ostatecznie w ręce konsumentów.
Kategorie artykułów
Polecane artykuły

Rola ekologicznego doradztwa w poprawie efektywności skupu oleju posmażalniczego
Ekologiczne doradztwo ma istotne znaczenie w branży skupu oleju posmażalniczego, wpływając na procesy zbiórki i zagospodarowania odpadów. Odpowiednie strategie oraz praktyki mogą przyczynić się do lepszego zarządzania tymi materiałami, co pozwala na efektywne przetwarzanie i minimalizowanie negatywn

Porządkowanie lasu po wichurze w kujawsko-pomorskim jako pierwszy krok do odbudowy ekosystemu
Gwałtowne wichury potrafią w kilkanaście minut przekształcić stabilny ekosystem w krajobraz pełen połamanych koron, wyrwanych korzeni i przewróconych pni. Taki obraz stanowi nie tylko problem estetyczny, ale przede wszystkim realne zagrożenie dla dalszego funkcjonowania całego drzewostanu. Doświadcz